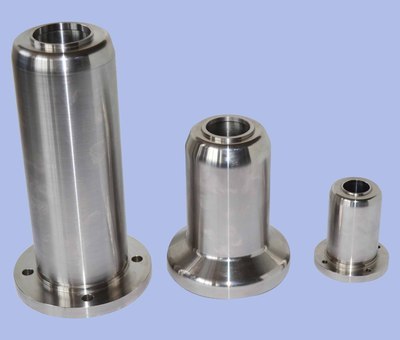
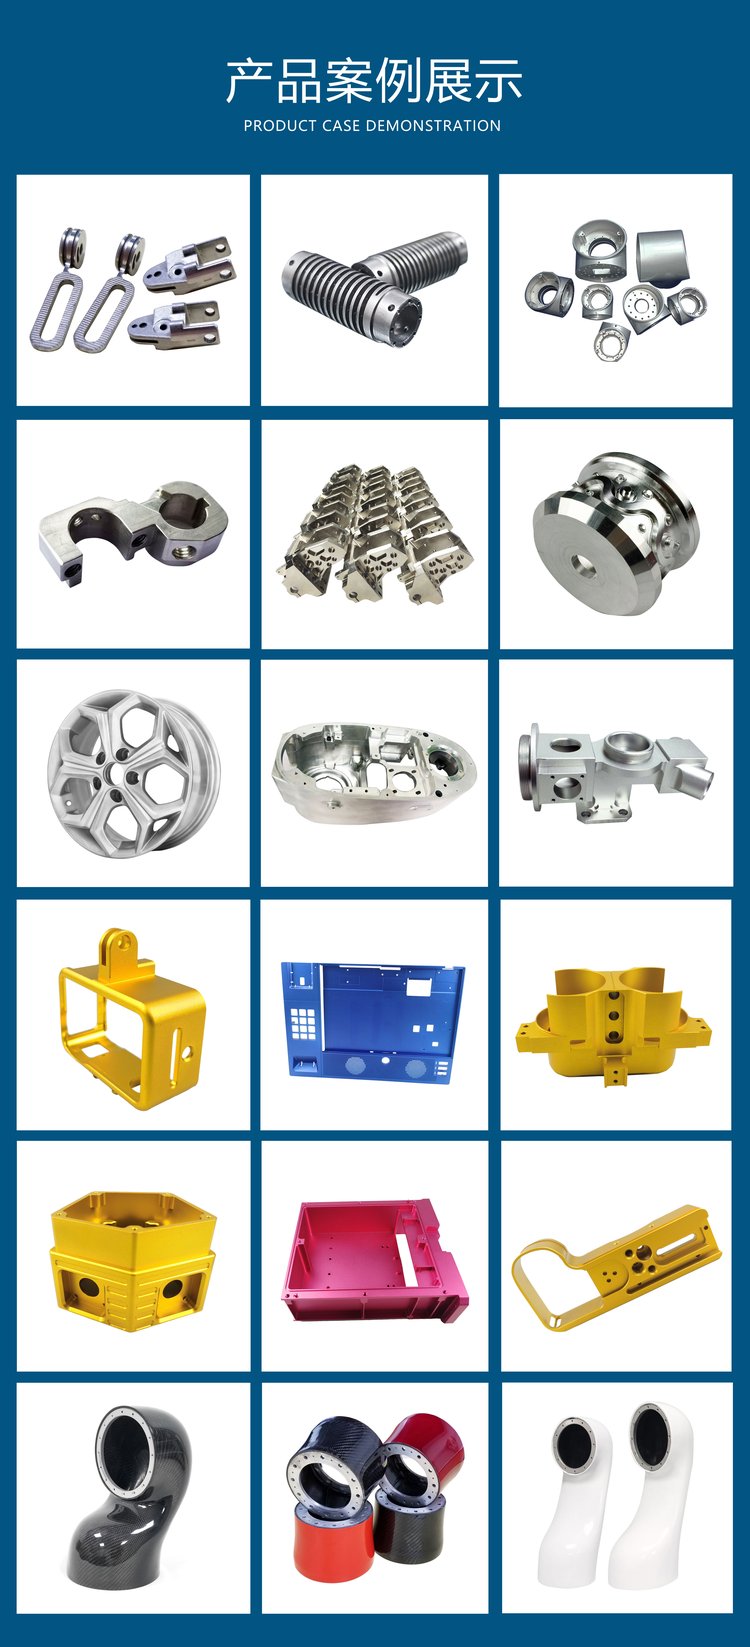
铝合金零件精密加工 加工中心在机械制造中的关键技术与实践
在现代机械制造领域,铝合金零件凭借其密度小、强度高、耐腐蚀性好以及优异的导热导电性能,被广泛应用于航空航天、汽车工业、医疗器械、电子通讯及自动化设备等行业。铝合金材质硬度较低、热膨胀系数大、刚性相对较差,这给精密加工带来了独特的挑战。如何通过加工中心实现铝合金机械零件的高精度、高效率与高一致性,成为制造企业提升核心竞争力的重要课题。
一、铝合金精密加工的特性分析
铝合金在切削过程中表现出与钢材显著不同的物理力学特性:
- 切削力小、导热快:铝合金硬度较低,切削抗力仅为钢的1/3左右,但同时导热系数高,切削热容易传导至刀具及工件,导致热变形。
- 易产生积屑瘤:在高速切削时,铝合金易与刀具材料发生亲和,产生积屑瘤,影响表面粗糙度与尺寸精度。
- 弹性模量低:铝合金弹性模量约为钢的1/3,装夹时容易变形,切削后回弹会影响最终精度。
- 线膨胀系数大:温度变化引起的尺寸变化显著,精密加工时需严格控制环境温度与切削液温度。
因此,铝合金精密加工对机床、刀具、夹具及工艺参数均提出了更高要求。
二、加工中心在铝合金零件加工中的设备选型要求
加工中心(CNC Machining Center)作为集铣削、钻孔、攻丝、镗削于一体的自动化设备,是实现铝合金精密加工的核心装备。选型时应重点关注:
- 高转速主轴:铝合金切削通常采用高转速、大进给策略,主轴转速应达到12000-24000 r/min甚至更高,并具备良好的刚性以抵抗切削振动。
- 快速进给与高加速度:直线电机或高精度滚珠丝杠驱动的坐标轴,快移速度可达48 m/min以上,加速度超过1g,缩短非切削时间。
- 热稳定性与精度保持性:机床需配备主轴油温冷却、丝杠中空冷却及温度补偿系统,抑制热变形对精度的影响。
- 高压冷却与排屑系统:铝合金切屑易缠绕,需配置高压内冷及高效排屑装置,确保切削过程顺畅。
- 数控系统的高前瞻能力:具备NURBS插补、前瞻控制及自适应进给功能,保证高速加工时轮廓精度与表面质量。
三、铝合金精密加工的关键工艺技术
- 刀具选择与几何参数优化
针对铝合金的切削特性,应优先选用金刚石涂层刀具、PVD涂层硬质合金刀具或聚晶金刚石(PCD)刀具。刀具应具有大前角、大螺旋角、锋利刃口及抛光排屑槽,以降低切削力、减少积屑瘤。例如,采用三刃铝合金专用立铣刀,螺旋角45°以上,配合高压冷却,可实现高转速下稳定的切削效果。
- 夹具设计与装夹策略
铝合金弹性模量低,装夹变形是影响精度的主要因素之一。应采用多点浮动支撑、真空吸附或专用软爪夹具,分散夹紧力。对于薄壁零件,可采用“以铣代夹”的方式,即先加工部分结构后通过保留连接筋增强刚性,最后再精加工并切除工艺筋。
- 切削参数科学匹配
铝合金加工通常选用高切削速度(2000-5000 m/min)、中等每齿进给量(0.05-0.15 mm/z)及较高的主轴转速。粗加工时可采用大径向切深、小轴向切深或动态铣削策略,降低径向切削力。精加工时则减小进给、提高转速,以获得Ra0.4以内的表面粗糙度。
- 数字化工艺与在线检测
借助CAM软件进行刀路仿真与过切检查,可有效避免干涉与过切。在加工中心上集成测头系统,实现在机测量与自动补偿,能够修正刀具磨损及热变形引起的误差,特别适用于批量铝件的无人化生产。
四、常见质量缺陷与应对措施
- 表面粗糙度超差:主要原因在于积屑瘤或振动。可提高转速、增大前角、使用专用铝合金切削液,并检查主轴动平衡。
- 尺寸超差:由热变形、刀具磨损或装夹变形引起。应加强温度控制,定时刃磨与对刀,并优化夹紧方案。
- 毛刺翻边:铝合金塑性高,易产生毛刺。可通过增大切削速度、减小每齿进给量以及采用倒角刀具去除。
- 变形问题:采用对称去量、多次精加工、消除内应力的热处理及自然时效,避免加工后变形。
五、加工中心加工铝合金零件的趋势
随着高速加工技术、五轴联动及智能制造的发展,铝合金零件精密加工正朝着以下方向演进:
- 高速高精化:主轴转速持续提升,直线电机与重心驱动技术配合,实现微米级以下加工精度。
- 复合化与多任务:车铣复合加工中心可在一次装夹中完成全部工序,提高同轴度与效率。
- 智能化与自适应控制:基于切削力、振动与温度的实时监测,自动调整参数,保护刀具并稳定质量。
- 绿色制造:微量润滑(MQL)、干切削与高效过滤排屑,降低切削液消耗与环境污染。
- 自动化组线:加工中心与机器人、自动仓库及检测设备互联,形成铝件柔性制造单元。
铝合金零件的精密加工是一项技术密集型工作,加工中心作为核心装备,在赋予制造高柔性与高效率的也要求工艺人员深入理解铝合金切削机理。只有将机床性能、刀具技术、夹具设计、切削参数与质量管理系统地结合,并积极拥抱数字化、智能化手段,才能在竞争激烈的机械零件制造中实现铝合金零件的高品质、低成本与快速交付,迎接高端制造未来的机遇与挑战。
如若转载,请注明出处:http://www.beike-plug.com/product/43.html
更新时间:2026-09-25 17:30:21